
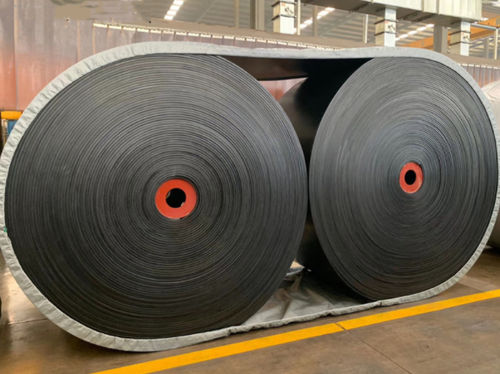
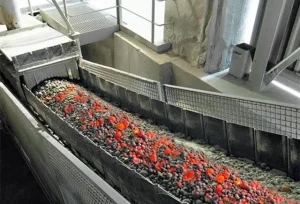
Транспортування клінкеру, коксу, агломерату, гарячого піску та інших нагрітих матеріалів створює для конвеєрного полотна подвійне навантаження. Стрічка одночасно контактує з високою температурою, абразивом і постійно деформується під час проходження барабанів та роликоопор. Для таких умов застосовується термостійка стрічка, гумові обкладки та каркас якої розраховані на тривалу роботу з нагрітим вантажем.
При виборі недостатньо знати лише максимальну температуру матеріалу. Значення мають тривалість контакту, розмір фракції, швидкість конвеєра, періодичність температурних піків і можливість охолодження полотна на зворотній гілці.
Постійна температура чи короткочасний пік
Одна з найпоширеніших помилок — орієнтуватися на найбільшу температуру, яку стрічка здатна короткочасно витримати. Для реальної експлуатації набагато важливішою є допустима постійна температура вантажу.
Короткий контакт із дуже гарячим шматком матеріалу та безперервне транспортування гарячої дрібної фракції створюють різне теплове навантаження. У другому випадку поверхня довше залишається закритою продуктом і має менше можливостей для охолодження.
Саме тому термостійка стрічка повинна підбиратися за фактичним температурним режимом, а не за найбільшою цифрою в технічних характеристиках.
Що відбувається з гумою при перегріванні
Постійне перевищення розрахункової температури прискорює старіння гумової суміші. Робоча поверхня поступово стає твердішою, втрачає еластичність, на ній можуть з’являтися тріщини.
Ще небезпечніше проникнення тепла до силового каркаса. При його перегріванні погіршується зв’язок між гумовими обкладками та тканинними шарами. Результатом може стати поступове розшарування полотна.
Тому ресурс оцінюють не тільки за залишковою товщиною верхньої обкладки. Необхідно контролювати стан каркаса, гнучкість стрічки, появу тріщин і локальних відшарувань.
Як фракція матеріалу впливає на вибір
Температура вантажу — лише один із параметрів. Дрібний гарячий матеріал щільно вкриває поверхню і передає тепло на значну площу полотна. Великі шматки створюють локальні гарячі точки та одночасно підвищують ударне навантаження.
Перед вибором потрібно врахувати:
- постійну та максимальну температуру вантажу;
- розмір і форму фракції;
- абразивність матеріалу;
- висоту падіння у зоні завантаження;
- швидкість руху стрічки;
- довжину конвеєра;
- температуру навколишнього середовища.
Для гарячого та одночасно абразивного продукту важливо підібрати гумову суміш, яка поєднує термостійкість зі стійкістю до стирання.
Чому небезпечна зупинка завантаженого конвеєра
Під час руху окрема ділянка стрічки контактує з гарячим продуктом обмежений час, після чого переходить на зворотну гілку та частково охолоджується.
Після зупинки ситуація змінюється. Гарячий матеріал тривалий час залишається на одному місці, через що виникає локальний перегрів. Особливо небезпечний такий режим для полотна, яке вже працює близько до верхньої межі допустимої температури.
Якщо технологічний процес дозволяє, перед плановою зупинкою спочатку припиняють подачу гарячого матеріалу та дають конвеєру розвантажитися.
Термостійкість повинна відповідати стику
Навіть правильно підібрана термостійка стрічка не забезпечить потрібного ресурсу, якщо слабким місцем стане її з’єднання. Матеріали та технологія стикування повинні відповідати температурному режиму самого полотна.
Додатково перевіряють стан барабанів, роликів і завантажувального вузла. Заклинені ролики створюють додаткове тертя, а неправильна подача великих гарячих шматків прискорює механічне пошкодження обкладки.
Як підібрати термостійку стрічку під виробництво
Для точного підбору необхідно знати ширину та довжину полотна, швидкість конвеєра, діаметри барабанів, характеристики каркаса та параметри транспортованого матеріалу. Особливо важливо вказати звичайну робочу температуру, можливі пікові значення та їх тривалість.
Якщо попередня стрічка швидко затверділа, потріскалася або почала розшаровуватися, варто проаналізувати фактичний тепловий режим до встановлення прямого аналога.
Правильно підібрана термостійка стрічка повинна витримувати не максимальну температуру «на папері», а реальний цикл роботи конкретного підприємства. Такий підхід допомагає отримати необхідний ресурс без переплати за надлишковий температурний запас і зменшити ризик позапланової зупинки конвеєрної лінії.